


HAIFEI ojapo peteĩ máquina de soldadura proyección descarga descarga condensador rehegua oñembojoaju hag̃ua tuerca de proyección umi panel de acero inoxidable-ojeporúva armario eléctrico-pe, umi equipo ryru ha umi conjunto chapa-metal-pe.
Ko máquina omosãso energía eléctrica oñeñongatúva peteî ciclo de soldadura mbykymíme. Oñondive herramienta de posicionamiento dedicado ha fuerza electrodo controlada, oipytyvõ oproduci haguã peteî junta tuerca segura omombytévo decoloración panel, distorsión ha desalineación tuerca.
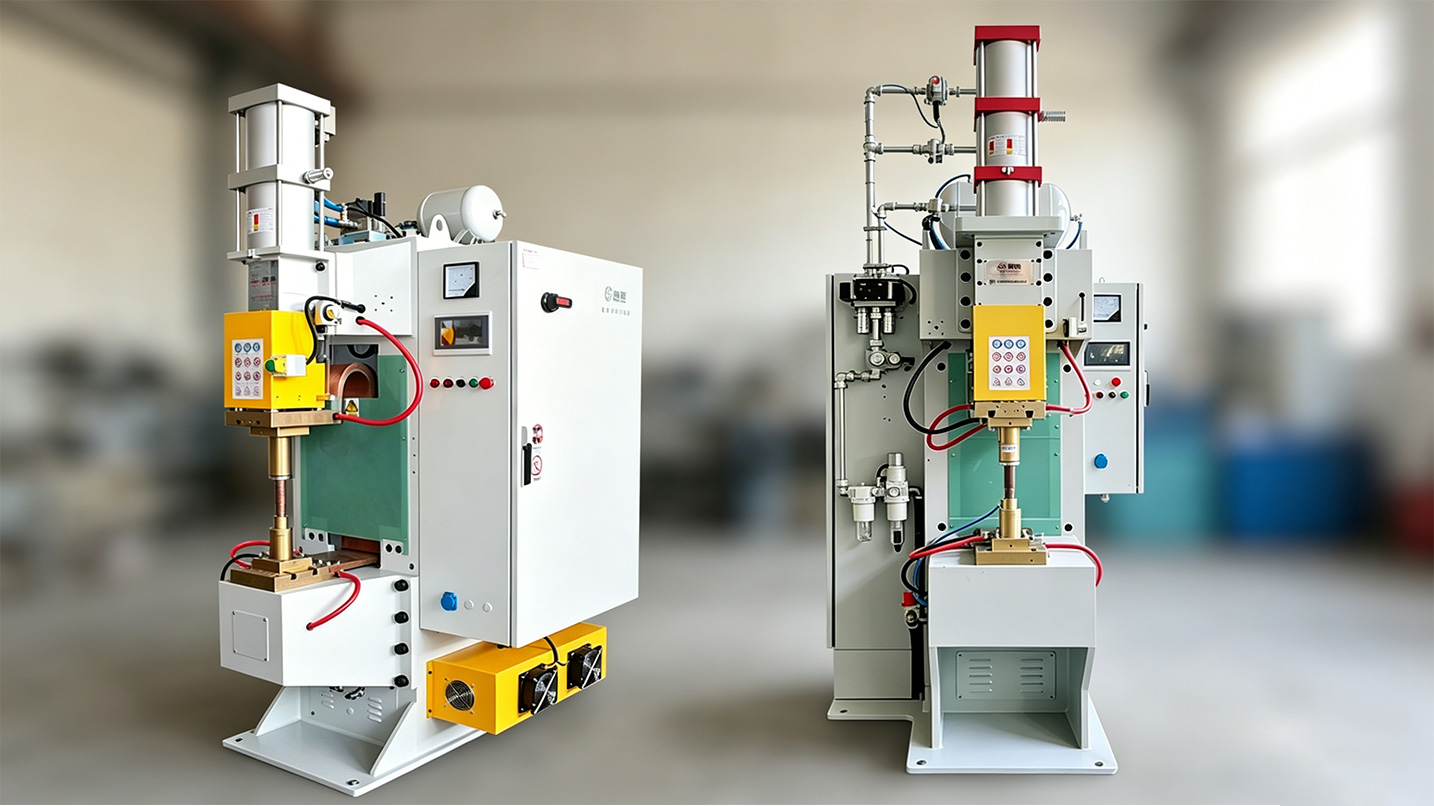
Mba’e Máquinapa Ojepuru Ko Proyecto-pe g̃uarã.
Pe tembiporu ojeporavóva ko tembiaporãme g̃uarã haꞌevaꞌekue peteĩ máquina de soldadura proyección descarga condensador rehegua oñembohekopyréva umi panel ha tuerca de acero inoxidable--pe g̃uarã.
Pe máquina oñongatu energía eléctrica umi condensador-pe ha omosãso pya e umi proyección tuerca rehegua rupive. Haku oñeconcentra umi punto de contacto proyección rehegua ojejapo rangue ampliamente pe panel pukukue.
Ko ciclo de liberación energía mbyky-ojeporavo oñembohovái haguã mbohapy problema específico producción rehegua: colapso proyección incompleta, marca haku ojehecháva superficie de acero inoxidable- ha distorsión panel tuerca soldado jerére.
Proyecto Resumen rehegua
| Proyecto rehegua Artículo | Káso rehegua Marandu |
| Industria cliente rehegua | Tembiporu eléctrico ijyvate’ỹva-tensión rehegua |
| Mba’aporã mba’apoha | Panel de acero inoxidable-ha tuerca de proyección |
| Aty | Máquina de soldadura proyección descarga condensador rehegua |
| Método de soldadura rehegua | Soldadura proyección tuerca rehegua |
| Método de posicionamiento rehegua | Fijación dedicado centrado ha localización rehegua |
| Umi mba’e oipy’apýva principal | Umi articulación ikangy, decoloración panel rehegua, distorsión ha desalineación tuerca rehegua |
| Producto ñemoambue rehegua | Herramienta ha parámetro oñeñongatúva especificación ojoajúvape g̃uarã |
| Validación rehegua | Muestra prueba ha ensayo continuo pre-entrega rehegua |
Antecedentes Cliente rehegua
Pe cliente ojapo inoxidable-chapa de acero-metal pehẽngue, tembipuru ryru ha umi montaje ojoajúva hese umi tembipuru eléctrico baja-tensión rehegua.
Umi tuerca de proyección ojesoldava'erã umi panel rehe montaje mboyve gabinete. Pe tuerca terminada oikotevẽ opyta seguro pe perno instalación aja, ha katu iposición de rosca ohejava’erã pe perno oike porã.
Pe panel de acero inoxidable-ha’égui avei peteĩ pehẽngue ojehecháva pe korapy rehegua, umi marca ojehapýva hetaiterei, hovy, oñembopytũ térã deformación ikatu oityvyro montaje ha aspecto mokõivévape.
Mba’érepa Inestable pe Proceso Oîmava’ekue?
Pe proceso de soldadura original noconcentrái constantemente suficiente energía umi proyección tuerca-pe. Oĩ proyección noñeformaiva’ekue plenamente soldadura aja, upévagui osẽ umi junta ikangy térã incompleta.
Upe jave avei, haku ñemyasãi desigual omoheñói heta apañuãi secundario:
| Apañuãi Producción rehegua | Efecto pe Parte Oñemohu’ãva rehe |
| Fusión insuficiente umi proyección tuerca rehegua | Tuercas sueltas, juntas incompletas térã falla soldadura |
| Haku hetaiterei térã joja’ỹva | Hovy, morotĩ ha okáiva marca |
| Contracción térmica desigual rehegua | Panel bulto, urdimbre térã distorsión borde rehegua |
| Ojejavy posicionamiento manual rehegua | Tuercas inclinadas térã off-centro rehegua |
| Energía osêva inestable | Variación umi ciclo producción rehegua apytépe |
| Alineación tuerca ivaíva | Perno ñemboty, kurusu-rosca térã apriete desigual |
Ko'ã problema ndikatúi oñesolusiona oñembohetavévo corriente de soldadura añónte. Hetave energía ikatu ombohetave daño superficial ha distorsión omohenda'ỹre posición tuerca térã distribución presión rehegua.
Mbaʼépa Ojerure pe Cliente?
Pe cliente oikotevẽ peteĩ proceso ikatúva oforma umi proyección tuerca rehegua peteĩ ciclo de soldadura mbykymíme ha omboguejy pe cantidad de haku oikéva pe panel ijerére.
Pe tuerca posición ha’e va’ekue avei iñimportánteva. Pe fijación oñeikotevëva ocontrola centrado, perpendicularidad ha movimiento soldadura jave ikatu haguã rosca opyta alineada hekopete ko'ã operación montaje oúvape guarã.
Umi tembipuru oikotevẽ avei oipytyvõ hag̃ua tuerca tuichakue ojoajúva ha panel inoxidable-acero grueso. Umi parámetro soldadura rehegua oñeñongatuva’erã ojejapo jey haguã producción ha umi verificación proceso oúvape.
Umi mbaʼe ojejeruréva prinsipál haʼe vaʼekue:
- Ojeasegura soldadura proyección rehegua tuerca ha panel inoxidable-acero mbytépe
- Sa’ive hovy, oñembopytã ha ojehecha superficie okáiva
- Omboguejy panel bulto ha distorsión térmica
- Posición ha alineación tuerca constante rehegua
- Energía ñeme’ẽ estable umi ciclo de soldadura apytépe
- Pe cambio ndahasýiva umi especificación producto compatible-pe g̃uarã
- Umi receta de soldadura oñeñongatúva ha trazabilidad proceso rehegua

Mba’éichapa HAIFEI omoheñói pe Solución
Umi Ensayos de Soldadura umi Parte Añetéva reheve
HAIFEI oproba cliente material de acero inoxidable- ha especificación tuerca iñambuéva omohu'ã mboyve máquina.
Umi ensayo ojeporu oevalua haguã comportamiento proyección, energía de soldadura, fuerza electrodo, condición superficial ha deformación panel. Oñemohenda umi parámetro según geometría proyección tuerca añeteguáva ojeporu rangue peteî ajuste general opavave producto-pe guarã.
Soldadura Proyección de Descarga Condensador rehegua
Ojeporavo peteî sistema de soldadura descarga condensador ome'ê haguã hetaiterei energía oñeñongatúva peteî periodo mbykymíme.
Ojejapo jave presión, ohasa corriente umi proyección tuerca rehegua rupi. Pe resistencia eléctrica ko'ã área de contacto michĩvape omoheñói haku localizado, opermitíva umi proyección oñehundi ha oforma pe junta.
Oñembojojávo peteĩ ciclo de calentamiento ipukuvéva rehe, ko proceso ikatu omombyte pe área ojeafectáva haku-pe tuerca jerére. Iidoneidad odepende gueteri panel grueso, material tuerca, diseño de proyección, condición superficial ha fuerza de articulación oñeikotevëva.
Fijación de Centrante Dedicado
HAIFEI odiseña tembipuru posicionamiento rehegua pe panel de acero inoxidable- ha tuerca de proyección-pe g̃uarã.
Pe fijación omohenda pe parte, ocentra pe tuerca ha oguereko posiciónpe ojejapo aja presión de soldadura. Soporte uniforme oipytyvõ avei omboguejy haguã movimiento ha carga desigual colapso proyección jave.
Ko tembipuru oñembosako’i oñembohovái haguã:
- Tuerca desplazamiento rehegua
- Tuerca inclinación rehegua
- Movimiento ojejapo jave contacto electrodo rehegua
- Presión desigual umi proyección rehe
- Alineación perno inconsistente ojesolda rire
Umi inserto herramienta rehegua ikatu oñemoambue ojejapo jave umi especificación tuerca rehegua ojoajúva peteĩ máquina-pe.
Presión Controlada ha Recetas oñeñongatúva
Energía de soldadura añoite ndodeterminái pe resultado. Fuerza electrodo rehegua, condición de contacto ha tiempo ohypýi mba éichapa oñehundi umi proyección tuerca rehegua.
Upévare pe máquina ombojoaju pe secuencia de abrazadera ha energía-liberación. Umi ñemboheko oñemoneĩva ikatu oñeñongatu receta producto ramo, omboguejývo ajuste manual producción jey jave.
Ojesarekóva configuración paha equipo rehe, sistema ikatu oregistra receta ojeporavóva, conteo de soldadura, estado de funcionamiento ha marandu alarma. Umi campo de datos oñeikotevẽva ha umi interfaz comunicación rehegua oñemoañetevaꞌerã ojejapo mboyve.
Mba'éichapa Omba'apo pe Ciclo de Soldadura?
1
Pe operador omoĩ pe panel de acero inoxidable- pe fijación-pe.
2
Pe tuerca de proyección oñemohenda pe agujero oñeikotevëva ári.
3
Pe fijación oñecentra ha oipytyvõ umi componente.
4
Pe akã soldadura rehegua o’aplika pe fuerza electrodo rehegua oje’éva.
5
Umi condensador omosãso energía umi proyección tuerca rehegua rupive.
6
Umi proyección ho'a ha oforma conexión soldado.
7
Pe cabeza de soldadura ojevy ha ojeipe’a pe panel oñembotýmava.
8
Ko junta ojehecha según norma de aceptación oñemoneîva.
Umi proyecto automatizado-pe guarã, ikatu oñembojoapy alimentación componente, detección de parte ha descarga ojevalida rire proceso básico de soldadura.
Mbaʼéichapa ojehechavaʼerã pe tuerca ojesolda vaʼekue?
Peteĩ tuerca ojehecha porãva ojesolda porã ikatu gueteri oĩ vai térã ikangy mecánicamente. Pe plan de aceptación ocubri va’erã pe articulación, posición rosca ha condición panel rehegua.
| Artículo de Inspección rehegua | Mba’épa Ojesareko |
| Inspección visual rehegua | Oñemopytã, oñemosê, marca de quemadura ha daño superficial |
| Tuerca ñemohenda | Centrante, perpendicularidad ha alineación rosca rehegua |
| Prueba instalación perno rehegua | Ñemboheko porã jamming térã cruzado-rosca’ỹre |
| Push-out prueba | Resistencia fuerza rehegua ojejapóva panel rupive |
| Prueba de par rehegua | Capacidad oaguanta haguã carga de apretón oje'éva |
| Prueba de cáscara térã destructiva | Formación proyección ha integridad conjunta rehegua |
| Panel plano rehegua | Abulto, derdimbre ha deformación local |
| Prueba de producción continuo rehegua | Repetibilidad umi ciclo de soldadura consecutivo rehe |
Pe káso ypykue omombeꞌu resultado estable umi ensayo pre-entrega continuo aja ha katu nomoherakuãi umi valor aceptación numérica rehegua. Fuerza empuje-out fuerza, par, plano ha apariencia límite omeꞌevaꞌerã cliente térã oñemoneĩvaꞌerã muestra ñemoheñói aja.
FAQ ojeporavóva
P: Mba e máquinapa ojepuru ojesolda hagua tuerca umi panel de acero inoxidable-pe.
R: Ko proyecto oipuru peteĩ máquina de soldadura proyección descarga de condensador rehegua. Energía eléctrica oñeñongatúva ojepoi umi proyección tuerca rupive peteî ciclo de soldadura mbykymíme, oñeconcentrávo haku área de junta-pe.
P: Mba'érepa ojeporu soldadura descarga condensador rehegua acero inoxidable-pe guarã?
R: Pe tiempo de descarga mbyky oipytyvõ olimitáva transferencia de calor pe panel ijerére. Péva ikatu omboguejy decoloración ha distorsión oñembojoaju porã jave umi proyección tuerca rehegua, energía de soldadura, fuerza electrodo ha herramienta rehegua.
P: ¿Ikatu piko pe proceso ojokopaite pe decoloración panel rehegua?
R: Ndaipóri proceso oñemombe’uva’erã omboykéva completamente decoloración opaite aplicación-pe. Umi resultado superficial rehegua odepende grado de acero inoxidable-, panel grueso, condición superficial, diseño proyección ha ajuste soldadura rehegua. Oñeikotevê prueba de muestra.
P: ¿Ikatu piko ojesolda umi tuerca ordinaria ko máquina rupive?
R: Soldadura proyección rehegua oikotevẽ normalmente tuerca ojedesináva proyecciones de soldadura adecuada reheve. Peteĩ tuerca llana ndorekóiva estructura de proyección apropiada ikatu oikotevẽ peteĩ diseño térã proceso de junta iñambuéva.
P: ¿Ikatu piko peteĩ máquina osolda heta tuerca tamaño?
R: Ikatu oipytyvõ heta tuerca tamaño compatible umi parte de localización reemplazable ha receta oñeñongatúva rupive. Pe máquina capacidad, electrodo jeike ha espacio herramienta rehegua ocubri va’erã pe gama de producto completo.
P: Mba’éichapa rejoko pe tuerca ani haĝua oñeinclina?
R: Pe fijación oñecentra ha oipytyvõ pe tuerca pe cabeza de soldadura omoĩ mboyve presión. Pe estructura de localización, alineación electrodo ha fuerza uniforme oipytyvõ ocontrola haguã perpendicularidad tuerca colapso proyección jave.