

Umi batería energía pyahúpe, sistema de almacenamiento energía fotovoltaica ha umi conector conductor de corriente yvate-corriente, ojepuru jepi pila de lámina de aluminio heta-capa oñembohasa hag̃ua corriente, conexión flexible ha estructura transición conductora. Pe lámina de aluminio ipire hũgui, oreko capa ha oreko propensión oxidación superficial-pe, pe control vai temperatura, presión, tiempo de retención térã abrazadera fijación rehegua ikatu fácilmente ogueru unión incompleta, articulación ikangy térã defecto de unión localizada capa apytépe.
A máquina de soldadura difusión polímero servo reheguaoipuru control temperatura estable, control de presión servo ha presión de sostenimiento omoheñói hagua unión intercapa mbarete metal relleno ÿre. Umi pila de lámina de aluminio heta-capa-pe g̃uarã, ojehapejokóvo enlace incompleto ndahaꞌei peteĩ cuestión oñembohetavéva temperatura térã presión añónte. Oikotevê control superficie ñembosako'i rehe, apilamiento precisión, parámetro proceso rehegua, diseño fijación rehegua ha inspección post-soldadura rehegua.


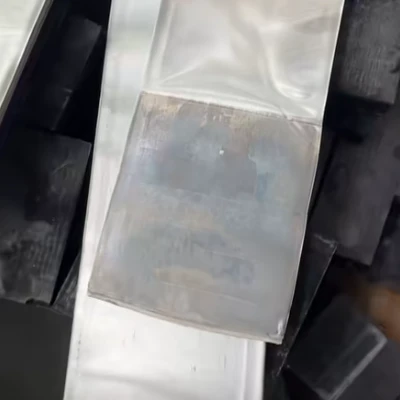
Mba’épa umi señal ha riesgo oguerekóva pe vinculación incompleta.
Señales Comunes de la vinculación incompleta rehegua
Pe enlace incompleto umi pila de hoja de aluminio multi-capa-pe hasy jepi ojehechakuaa hagua superficie guive. Heta jey, pe área soldado ikatu ojehechauka ojepresiona ha oñeforma porã, ndaipóri grieta ni deformación ojehechakuaáva, ha katu umi capa interna noñembojoajúi plenamente.
Umi señal ojehechavéva ha e umi brecha michĩmi capa apytépe, umi área ojepresionáva oñondive añoite ha katu noñembojoajúiva, ojoaju porã superficial separación reheve umi capa mbytépe, mancha morotĩ térã oxidado área de soldadura-pe, térã delaminación ojejapo jave prueba de cáscara, tracción térã flexión. Umi pila de lámina orekóva heta capa, inspección visual añoite ndaha’éi jepi suficiente omoañete haguã umi capa interna ojoaju porãpa.
Apañuãi Oúva Enlace Incompleto rupive
Pe enlace incompleto oityvyro raẽ conductividad eléctrica. Hoja de aluminio multi-capa ojerovia suficiente área de unión intercapa rehe omantene haguã transmisión de corriente estable. Umi área noñembojoajúiva opyta ramo pila ryepýpe, oñemboguejy pe área conductora efectiva, ikatu ojupi resistencia contacto rehegua ha ikatu oiko calefacción localizada operación aja.
Avei pe enlace incompleto omokangy pe resistencia mecánica pe parte rehegua. Oñembyaty aja, ojedobla aja, oñembotyryry aja térã oñembaꞌapo puku jave, umi capa oñembojoaju vaíva ikatu ojedelamina, ojejapete térã oñembyai. Batería, sistema energía ñeñongatu ha conector koꞌag̃agua yvate-koꞌag̃aguápe g̃uarã, koꞌã apañuãi ikatu ombohetave tembiapo jey ha chatarra repykue, ha ikatu avei oityvyro producto seguridad ha servicio rekove.
Mba’érepa umi pila de hoja de aluminio heta-capa omoheñói enlace incompleto?
Pe Película de Óxido oĩva pe Lámina de Aluminio ári ndojepeʼái porãi
Aluminio ojapo naturalmente petet película de óxido ijyképe, ha aceite, yvytimbo, huella digital ha residuo de corte ikatu avei omboguejy contacto intercapas. Ojeapila jave múltiple capa de lámina de aluminio, pe condición superficial káda capa rehegua ohypýi pe resultado paha soldadura rehegua. Ndojepe a porãiramo pe película óxido ha umi contaminante ojesolda mboyve, ikatu oiko umi área noñembojoajúiva localizada ojehecharamo jepe umi parámetro máquina rehegua oĩha pe rango oje’éva ryepýpe.
Producción lote-pe, pe superficie ñemopotî oñetratava'erã proceso estándar ramo ndaha'éi peteî corrección temporal ojekuaa rire defecto. Oñemopotî rire, lámina de aluminio ndojehecháiva'erã are umi ambiente húmedo térã polvoriento-pe. Ohova era pya e ikatuháicha proceso de soldadurape oñemboguejy hagua oxidación secundaria.
Exactitud de corte vai omoheñói brechas Apilamiento rire
Umi rebaba, umi borde enrollado, urdimbre térã variación dimensional ikatu omoheñói contacto desigual oñeapila rire múltiple capa de lámina de aluminio. Soldadura aja, ojejapo raẽ presión umi área yvatevévape, ha umi área ijyvatevéva ikatu noñembohysýiete, upéva ogueru unión incompleta.
Ko tema ojehecha jepi soldadura de prueba jave. Umi parámetro máquina rehegua ikatu ojehecha normal, ha katu pe corte ha apilamiento precisión inestable ikatu omoheñói resultado inconsistente peteĩ lote ryepýpe. Oĩ parte ikatúva ohasa inspección, ambue katu ohechauka separación intercapa. Upévare, pe soldadura lámina de aluminio heta-capa rehegua ndojehecháiva’erã máquina-pe añónte. Avei oikeva’erã pe plan de control proceso-pe pe corte, apilamiento ha posicionamiento.
Temperatura, Presión ha Tiempo de Sostenimiento Noñembojoajuporãi
Pe soldadura difusión rehegua oikotevẽ pe efecto combinado temperatura, presión ha tiempo rehegua. Pe temperatura imbovyetereíramo téra mbykyetereíramo pe tiempo de retención, umi capa mbytegua ikatu ndohupytýi suficiente haku téra tiempo de difusión, upévagui ojejapo unión superficial umi capa hyepypegua opyta aja noñembojoajúiva. Presión insuficiente ojoko micro-brechas capas apytépe oñemboty haguã, ha katu presión hetaiterei ikatu ombyai pe lámina de aluminio, omoheñóiva deformación, arruga térã grieta de borde.
Umi pila lámina aluminio rehegua heta-capa rehegua, umi parámetro proceso rehegua ndojekopiaivaꞌerã directamente ambue material-gui térã pila lámina ipire hũvévagui saꞌivéva capa reheve. Oñembohetavévo capa, transferencia de calor ha transmisión de presión iñambue, upéicha oñemoañeteva'erã peteî ventana proceso adecuado soldadura de ensayo rupive.
Posicionamiento de Fijación térã Condición Máquina Ha'e Inestable
Desgaste fijación rehegua, superficie de prensado desigual, posicionamiento vai térã contaminación equipo superficie rehe ikatu oityvyro uniformidad presión rehegua. Hoja de aluminio multi-capa ha'e sensitiva planificación ha consistencia abrazadera rehe. Peteĩ parte pila rehegua ndohupytýiramo suficiente presión, pe superficie ikatu ojehecha ojepresiona porãha umi capa interna opyta aja incompletamente enlazada.
Peteî máquina de soldadura difusión polímero servo omantene va'erã control estable temperatura ha presión, péicha umi fijación oikotevê avei inspección ha ñemopotî regular. Producción lote-pe, umi accesorio desgastado térã deformado ikatu mbeguekatúpe omboguejy consistencia de soldadura ha ikatu amo ipahápe ogueru defecto lote-pe.
Mba'éichapa ikatu ojejoko pe enlace incompleto soldadura de hoja de aluminio multi-Capa-pe?
Oñemopotî ha oñembosako'i superficie de lámina ojesolda mboyve
Ojesolda mboyve, ojeipe a va era pe película de óxido, aceite, yvytimbo ha residuo de corte oíva pe lámina de aluminio superficie rehe. Umi parte oguerekóva conductividad yvate, ojeporavova era pe método de limpieza según pe condición material rehegua, ha ojejapova era soldadura oñemyatyrõ riremínte.
Avei oñemboheko peteĩ norma inspección pre-soldadura rehegua. Péva ikatu oike ojesareko decoloración superficial, contaminación aceite, rebaba, dirección apilamiento ha consistencia dimensional. Amáske pe proceso ojejapo va ekue yma, ndahasýi oñemantene hagua umi parámetro de soldadura estable.
Ejesareko Apilamiento ha Pre-Presionado hekopete
Oñemoĩ jave heta capa de lámina de aluminio, káda capa oñealinea porã vaʼerã. Pe área de soldadura ndoguerekóiva’erã pliegue, urdimbre, borde rizado térã desalineación ojehechakuaáva. Umi pila oguerekóva heta capa-pe g̃uarã, pre-presionado ikatu oipytyvõ umi capa lámina rehegua ohupyty hag̃ua contacto ñepyrũrã iporãvéva proceso de soldadura principal mboyve.
Oñembojoajúramo hetaiterei capa peteĩ jeýpe ha umi capa mbytépegua heta jey ndojoajúiramo, ikatu oñehesa ỹijo prensado etapa térã soldadura multi-paso. Jepémo kóva omoĩve umi paso proceso rehegua, ikatu omboguejy pe riesgo insuficiente calefacción interna rehegua, transmisión de presión desigual ha brecha hetaiterei capa apytépe.
Emohenda porãve Temperatura, Presión ha Tiempo de Retención
Generalmente noñemoñe'ẽi oñemboyku pya'e ha oñembopiro'y pya'e ojejapo haguã soldadura de lámina de aluminio multi-capa. Ojesarekóva mboy capapa oguereko, peteĩ-capa grueso, grueso total ha área de unión, peteĩ proceso de calentamiento escalonado, etapa de sostenimiento estable ha proceso de enfriamiento controlado ikatu oipytyvõ haku ohupyty hag̃ua peteĩchave umi capa mbytépe.
Pe ajuste parámetro rehegua ndojeroviaiva’erã experiencia rehe añónte. Peteî enfoque iporãvéva ha'e ojeregistra temperatura, presión, tiempo de retención, cambio desplazamiento ha resultado inspección soldadura de ensayo jave, upéi oñemopyenda mbeguekatúpe peteî ventana proceso estable. Péva ndaha’éi omboguejýva pe enlace incompleto añónte, ha katu avei oipytyvõ ani haguã oñembyai lámina, deformación ha oxidación hetaiterei.
Eipuru umi fijación dedicada remoporãve hag̃ua pe consistencia de sujeción
Umi accesorio ohypýi directamente transmisión de presión. Umi fijación ojejapo hagua soldadura de lámina de aluminio multi-capa oguerekova era planificación porã, precisión de posicionamiento ha resistencia haku rehegua. Umi pila de hoja tuicha-área térã capa-capa yvate-conteo-pe g̃uarã, umi fijación oñembohekopyréva ojejapovaꞌerã pe parte tuichakue, área de unión ha método de posicionamiento rupive.
Peteî fijación adecuada oipytyvõ omantene haguã capas de lámina alineada ha omboguejy levantamiento borde ha presión insuficiente localizada. Umi parte orekóva forma compleja, área de unión amplia térã heta capa, diseño de fijación iñimportanteve jepi omohenda rangue umi parámetro máquina rehegua.
Oñemombarete Post-Inspección de Soldadura rehegua
Umi parte lámina de aluminio heta-capa rehegua ndojehusgaiva’erã superficie ojehecha rupi añónte. Ikatu ojeporu oñondive prueba cáscara rehegua, prueba tracción rehegua, inspección sección transversal-sección rehegua, prueba resistencia rehegua ha prueba calefacción motorizada rehegua ojehecha hagua calidad de unión.
Pe prueba de cáscara ohechauka umi capa ojoaju mbaretepa. Pe inspección sección cruzada-oipytyvô ojehechakuaa hagua umi brecha umi capa mbytépegua. Umi prueba resistencia ha calentamiento rehegua iporãiterei batería, sistema de almacenamiento energía rehegua ha conector corriente yvate-koriente rehegua oipytyvõgui ojehecha hag̃ua consistencia eléctrica.
Mba'épa rehekava'erã reiporavóramo peteĩ máquina de soldadura de difusión servo polímero?
Ojeporavóramo peteĩ máquina de soldadura difusión rehegua, ani reñecentra presión máxima térã temperatura máxima rehe añónte. Iñimportanteve ojehecha pe máquina ikatúpa ocontrola opaite proceso de soldadura de manera estable ha repetible. Umi pila de lámina aluminio heta-capa rehegua, proceso estabilidad, repetibilidad ha adaptabilidad aplicación rehegua iñimportanteve jepi peteĩ especificación-gui.
Control de Temperatura Estable rehegua
Pe lámina de aluminio heta-capa rehegua oguereko sensibilidad temperatura uniformidad rehe. Pe máquina oguerekova era petet sistema de calefacción estable ha control de retroalimentación temperatura rehegua ani hagua oñembohykueterei umi capa okápe ojeheja aja umi capa mbytegua subcalentada. Umi parte oguerekóva área de unión tuichavévape g̃uarã, ojehechavaꞌerã avei uniformidad temperatura rehegua zona de calefacción pukukue javeve.
Control de Presión Servo rehegua preciso
Pe sistema de prensado servo ome eva era presión estable, retención de presión ha retroalimentación presión rehegua. Umi pila de lámina de aluminio ipire hũva ha’e sensitivo presión-pe. Sa'ieterei presión ojapo contacto intercapa ivaíva, ha katu hetaiterei presión ikatu ombyai pe material. Upévare pe precisión ha repetibilidad presión rehegua ha e va era umi mba e iñimportantevéva ojeporavóramo pe máquina.
Desplazamiento rehegua jesareko ha Proceso rehegua Dato jehai
Pe máquina ikaturamo oregistra umi curva temperatura, presión, tiempo ha desplazamiento rehegua, ndahasýi ojetraza hagua calidad de soldadura. Oiko jave enlace incompleto, umi dato proceso rehegua ikatu oipytyvõ ojekuaa haguã pe asunto ojejapópa fluctuación presión rehegua, temperatura anormal térã desplazamiento inconsistente rupive, ojerovia rangue ensayo ha error ojejapóva jey jey rehe añoite.
Personalización de Fijación ha Apoyo de Soldadura de Muestra
Umi pila de lámina de aluminio iñambuéva iñambue capa conteo, espesor, área de unión ha método de posicionamiento. Peteĩ fijación estándar ndaikatúi ocubri opaite aplicación. Ojejogua mboyve equipo, tuicha mba'e omoañete ikatúpa proveedor ome'ë diseño dedicado fijación ha soporte soldadura muestra.
Soldadura muestra oipytyvõ ojekuaa haguã oî porãpa material soldadura difusión-pe guarã ha oheja oñemoañete ventanilla proceso, diseño de fijación ha configuración máquina de antemano. Producción lote-pe guarã, soldadura de prueba minuciosa omboguejy riesgo de unión incompleta ha oñemba'apo jey upe rire.
Mba’e marandupa oñeme’ẽva’erã oñeporandu mboyve térã ojejapo mboyve soldadura de muestra?
Oipytyvõ haguã proveedor de equipo oevalua haguã configuración máquina ha factibilidad proceso hekoitépe, oñeaconseja cliente-kuérape ombosako'i haguã ko'ã marandu oñe'ê mboyve máquina de soldadura difusión servo polímero rehe:
| Marandu Tipo | Detalles Oñeme’ẽva’erã |
|---|---|
| Marandu material rehegua | Grado de lámina de aluminio, peteĩ-capa grueso, capa total, grueso total |
| Parte tuichakue | Soldadura ipukukue, ipekue, área de unión, ha oñeikotevẽpa enlace superficial completo- |
| Estructura producto rehegua | Taha’e peteĩ pila de lámina de aluminio puro térã oñembojoajúva cobre térã ambue mba’ére |
| Umi mba’e ojejeruréva calidad rehegua | Mbarete tracción rehegua, mbarete cáscara rehegua, resistencia, apariencia térã calefacción rehegua oñeikotevẽva |
| Umi mba’e ojejeruréva producción rehegua | Tiempo ciclo rehegua, salida diaria, ha oñeikotevẽpa carga ha descarga automática |
| Umi defecto oîva | Taꞌãngamýi enlace incompleto rehegua, taꞌãnga -sección cruzada rehegua ha umi registro parámetro soldadura ensayo rehegua |
Ko marandu oipytyvõ tembipuru apohápe ohechakuaa hag̃ua moõguipa osẽ pe apañuãi ha omeꞌe hag̃ua peteĩ máquina configuración hekopetevéva, diseño fijación rehegua ha recomendación proceso rehegua. Oiko ramo vinculación incompleta, oñeme'êvo muestra defectuosa térã resultado inspección ndahasýi ojejuhu haguã causa raíz.
Ñembohysýi: Ojehapejoko hag̃ua enlace incompleto oikotevẽ Control Proceso Completo, Ndahaꞌei Peteĩ Parámetro
Ojepuru jave peteĩ máquina de soldadura difusión polímero servo rehegua umi pila de lámina de aluminio multi-capa-pe g̃uarã, saꞌi ojehu pe unión incompleta peteĩ factor rupive añoite. Película de óxido de aluminio, contacto intercapa ivaíva, transmisión de presión desigual, temperatura insuficiente, tiempo de retención mbyky, desgaste fijación ha funcionamiento hekope'ÿva, opavave ikatu ogueru unión interna ikangyva.
Upévare, ojesolusiona hagua enlace incompleto ndaha éi odependeva era ojehupi hagua temperatura téra ojehupi hagua presión añónte. Superficie ñemopotî, apilamiento precisión, fijación abrazadera, temperatura-curvas de presión, tiempo de sostenimiento ha post{2}}inspección soldadura rehegua opavave tekotevẽ oñecontrola oñondive. Umi ojoguávape guarã oiporavóva amáquina de soldadura difusión rehegua, umi punto clave oime estabilidad temperatura, control de presión servo, monitoreo desplazamiento, personalización fijación, ha soporte soldadura muestra.
Umi nde pila lámina aluminio rehegua heta-capa rehegua ohasáramo peteĩ enlace incompleto, umi junta ikangy, delaminación, calefacción conductora térã mbarete inestable, eñepyrũ embosakoꞌi pe material grueso, mboy capapa, área de unión, parámetro koꞌag̃agua ha taꞌãngamýi defecto rehegua. Upe rire petet evaluación proceso rehegua ha prueba de soldadura muestra rehegua ikatu oipytyvo ojekuaa hagua pe problema oúpa configuración máquina rehegua, diseño de fijación rehegua, condición material rehegua téra petet ventana proceso rehegua noñemoañeteivagui, ha ombohape ojejapo hagua petet solución soldadura rehegua oñemohenda porãva producción por lote-pe.
FAQ: Porandu jepivegua Soldadura de Difusión de Hoja de Aluminio Multi-Capa rehegua
P: ¿Oĩ porãpa peteĩ máquina de soldadura difusión polímero servo rehegua ojesolda haguã lámina de aluminio multi-capa?
R: Heẽ. Hoja de aluminio heta-capa oikotevẽ temperatura, presión ha contacto intercapa estable. Peteĩ máquina de soldadura difusión polímero servo rehegua ikatu omoporãve consistencia de unión calefacción controlada, presión ha tiempo de retención rupive. Ha katu, pe resultado paha oñemoañeteva’erã gueteri soldadura de muestra rupive oñemopyendáva material grueso, conteo de capas, área de unión ha umi requisito calidad rehegua.
P: Mba érehepa ojehecha pe superficie ojoajuha umi capa mbytépe katu opyta ndojejokóiva.
R: Umi mba e omoñepyrũva jepi ha e insuficiente haku og̃uahẽva capas mbytépe, transmisión de presión desigual, tiempo de retención mbyky, térã película de óxido ha umi contaminante capa apytépe. Oñemoñeꞌe prueba cáscara rehegua, inspección sección cruzada-sección rehegua ha prueba resistencia rehegua ojehecha hag̃ua calidad de unión interna.
P: ¿Iporãvépa akóinte pe presión de soldadura yvatevéva?
R: Nahániri, pe presión insuficiente ogueru contacto intercapa ivaíva, ha katu pe presión hetaiterei ikatu ombyai térã odeforma pe lámina de aluminio. Pe presión hekopete ojedeterminava era según lámina espesor, conteo de capas, área de unión ha estructura de fijación, upéi ojeverifika soldadura de ensayo rupive.
P: Mba’éichapa ikatu reikuaa pe lámina de aluminio multi-capa oñembojoaju porãpa?
R: Pe superficie jehecha añoite ndaha’éi suficiente. Ojepuruva’erã oñondive prueba de cáscara, prueba de tracción, inspección-sección transversal, prueba de resistencia ha prueba de calentamiento potenciado. Umi conector conductor-pe g̃uarã, iñimportanteterei pe estabilidad resistencia ha calefacción localizada.
Eñe'ẽmi ore ingenierokuéra ndive reguerekóramo mba'e porandu.


